01
Kontrolcüler ve IO
PLC, remote IO, HMI ve endüstriyel PC — makinenin kontrol çekirdeği.
PLC · MOTION · PC BAZLI YAZILIM
Çoğu otomasyon firması PLC'de durur, çoğu yazılım firması sahayı bilmez. Biz makinenin üç katmanını da tek ekiple yazıyoruz: sahadaki PLC ve HMI, servo hareketi yöneten motion katmanı ve parça programını üreten PC uygulaması.
ÜRÜN GRUPLARI
Donanımdan yazılıma tek çatı. Yaskawa sistem partneri olarak kontrol, servo ve sürücü tarafını da biz kuruyoruz.
01
PLC, remote IO, HMI ve endüstriyel PC — makinenin kontrol çekirdeği.
02
Servo sürücü, motor ve AC sürücü — hareketi üreten katman.
UYGULAMA ALANLARI
Kamera ile plaka ölçümü, damar yönüne göre nesting, köprü kesme.
Palet deseni yazılımdan tanımlanır, robot sıra ve katı oradan alır.
Elektronik kam, senkron eksen, dikiş yolu editörü.
Hacim ve ağırlık esaslı dolum, reçete yönetimi, CIP.
G kodu üretimi, çok eksenli interpolasyon, takım yönetimi.
Ölçüm, otomatik karar, veri kaydı ve izlenebilirlik.
Açı hesabı, geri yaylanma telafisi, çok adımlı büküm.
Kontur kesim, nesting, kerf telafisi, yükseklik kontrolü.
Nesting, çoklu kafa, etiketleme ve parça takibi.
HAZIR MOTION ÇÖZÜMLERİ
Bunlar makine değil, hareket mantığı. Her biri daha önce kurduğumuz, kütüphanemizde hazır duran çözümler — projenize uyarlanır. Şemaların üzerine gelmenize gerek yok, kendileri çalışıyor.
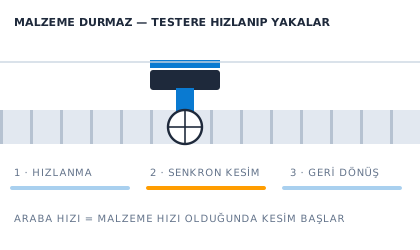
Malzeme durmadan akarken testere arabası hızlanıp hat hızına eşitlenir, kesimi hareket hâlinde yapar ve geri döner.
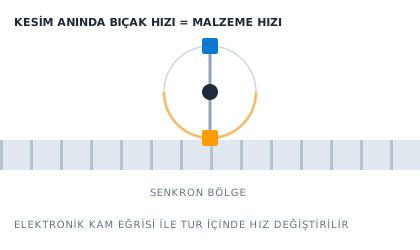
Bıçak kesim anında malzeme hızına eşitlenir, turun kalanında hızlanıp yavaşlar. Elektronik kam eğrisiyle kurulur.
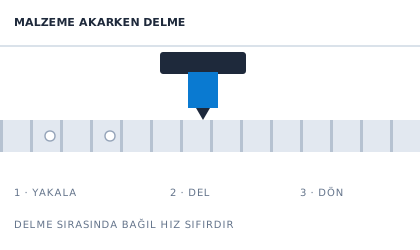
Pres arabası hat hızını yakalar, bağıl hız sıfırken delme yapar. Hat hiç durmaz.
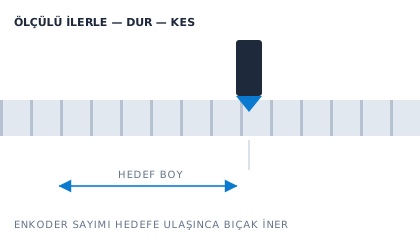
Enkoder sayımı hedef boya ulaşınca malzeme durur ve bıçak iner. Ölçü tekrarlanabilirliği buradan gelir.
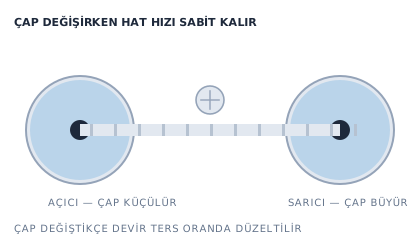
Açıcıdaki rulo küçülürken sarıcıdaki büyür. Çap değiştikçe devir ters oranda düzeltilir, hat hızı sabit kalır.
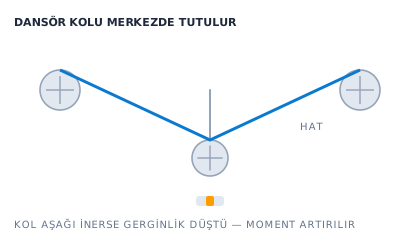
Dansör kolunun konumu ölçülür, moment sürekli düzeltilir. Kol merkezde kalıyorsa gerginlik doğrudur.
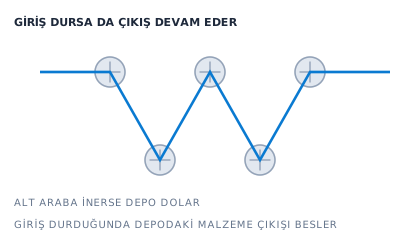
Giriş durduğunda depodaki malzeme çıkışı beslemeye devam eder. Rulo değişimi hattı durdurmaz.
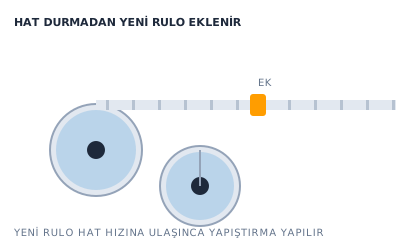
Biten ruloya yeni rulo, hat durmadan eklenir. Yeni rulo hat hızına ulaşınca yapıştırma yapılır.
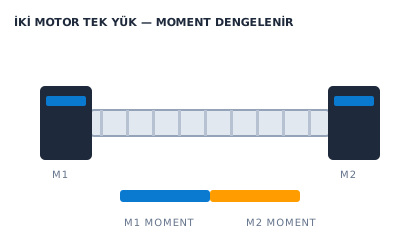
Aynı yükü süren iki motorun momenti dengelenir. Biri çekip diğeri sürüklenmez.
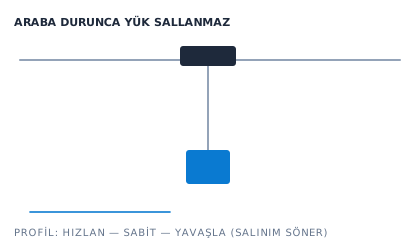
Vinç arabası durduğunda yük sallanmaz. Hareket profili salınımı daha oluşmadan söndürür.
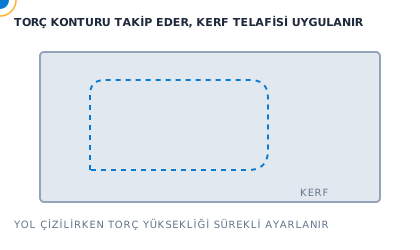
Torç konturu takip ederken kerf telafisi uygulanır, yükseklik sürekli ayarlanır.
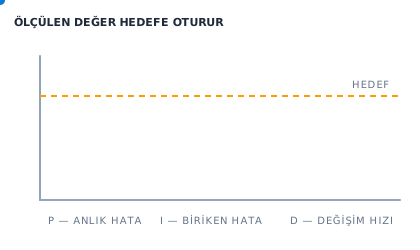
Ölçülen değer hedefe oturana kadar çıkış düzeltilir. Sıcaklık, basınç ve debi kontrolünün temeli.
Listede olmayan bir hareket mi var? Anlatın, çıkaralım.
HESAP ARAÇLARI
Servo tork, atalet, kablo kesiti, encoder çözünürlüğü, CNC devir-ilerleme ve daha fazlası. Üyelik yok, ücret yok; hesap tarayıcınızda yapılır.
Araçları açNe yaptığınızı anlatın, biz nasıl yapılacağını anlatalım. İlk görüşme ücretsiz.